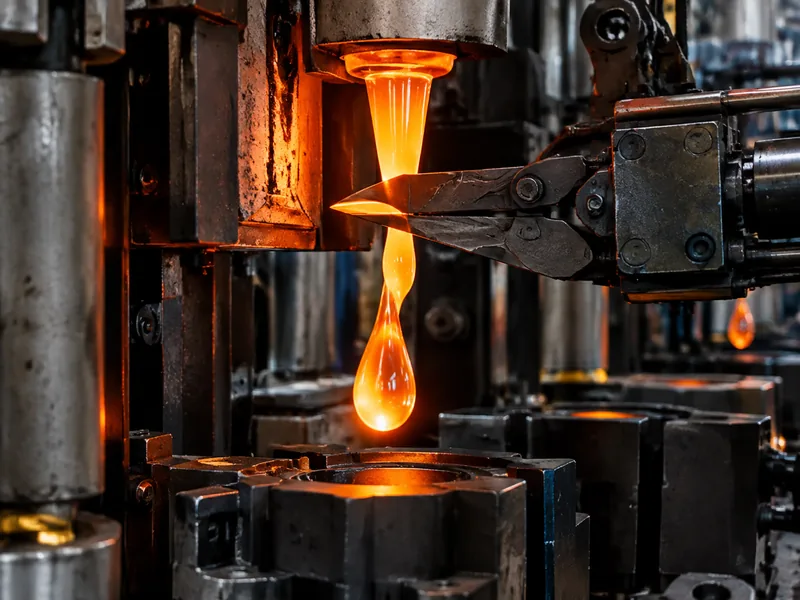
 1条
马蹄焰自动控制玻璃瓶生产线
晶质料 / 高白料瓶体成型,1400℃ 熔制,全电脑自动控温。
 四川爱森堡玻璃有限公司
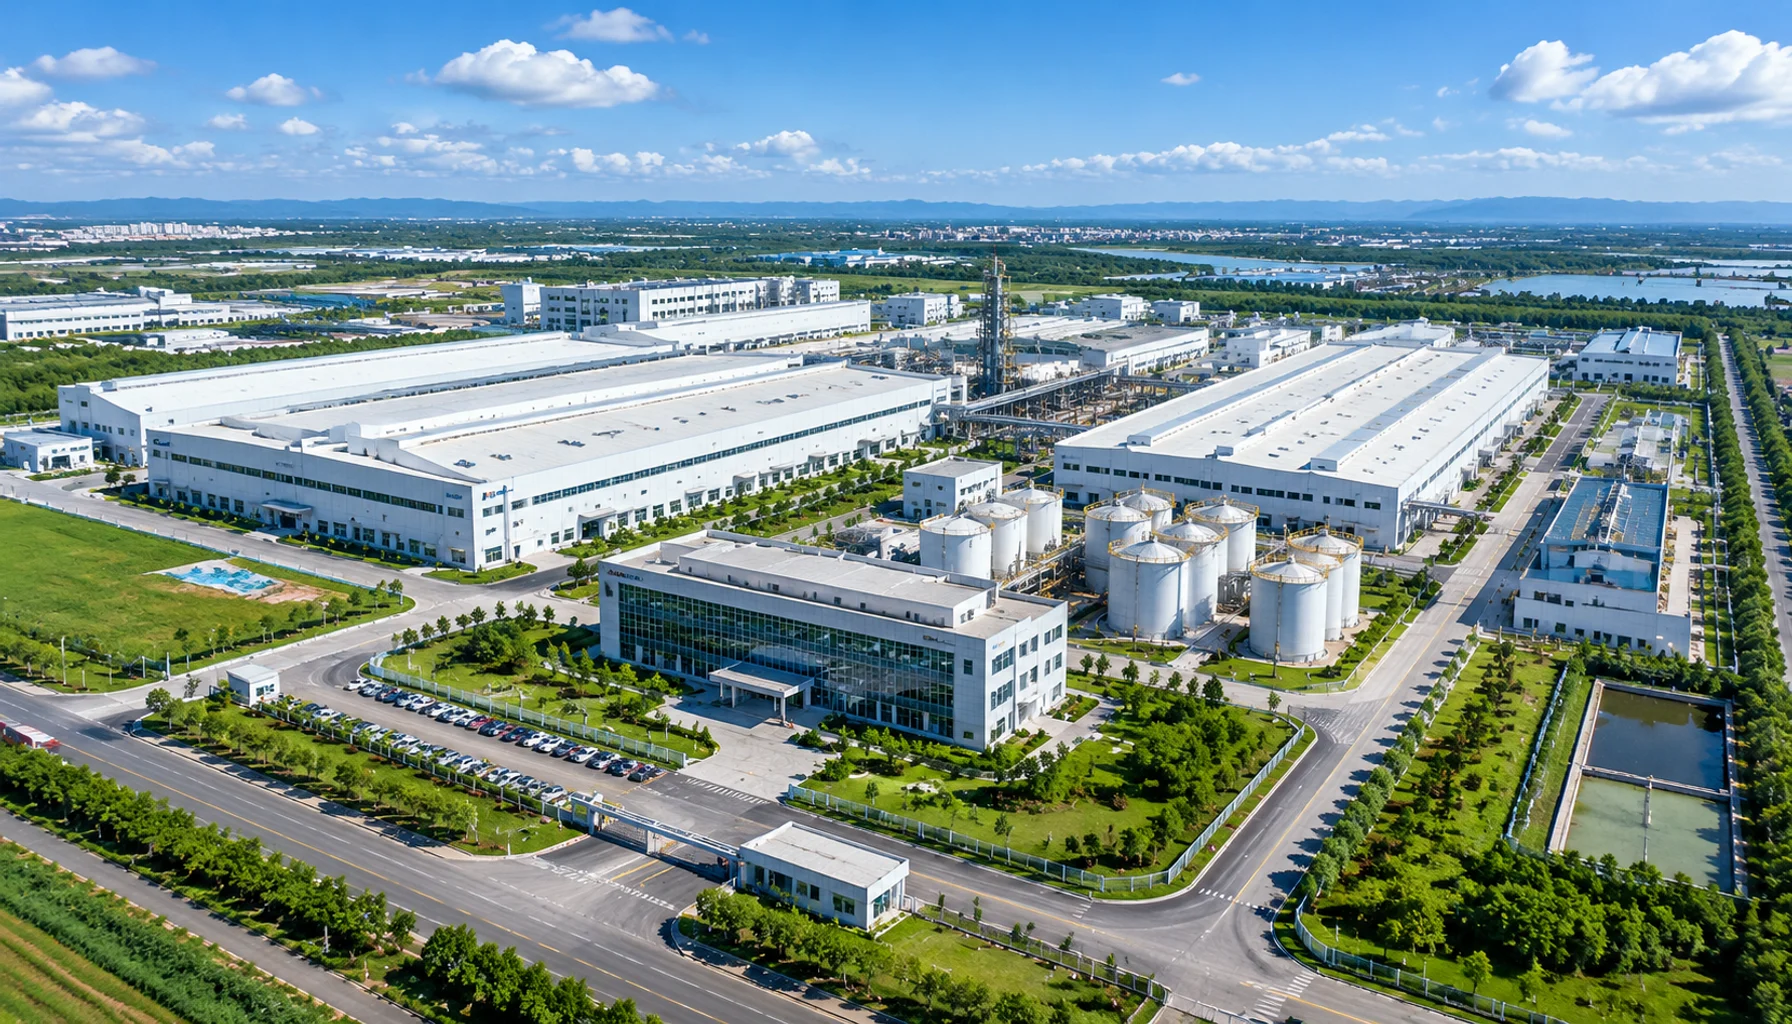 厂区航拍 · 示意图
公司坐落于中国西部酒类包装产业聚集地——四川省内江市隆昌市石燕桥镇上流桥村,紧邻油隆公路。新厂区占地面积 7.2 万平方米,建筑面积 4 万平方米,内含制瓶车间、烤花车间、喷釉车间、丝印车间与产品展厅,从熔料到成品包装全流程在同一厂区完成。
现有员工 480 余人(宣传册口径),其中高中级技术职称及管理人员 80 余人;配套隆昌市建胜瓶盖厂,关联企业四川隆玻玻璃有限公司、重庆爱森堡玻璃有限公司,形成「瓶 + 盖」同批配套、川渝多基地协同的产能布局。
数据来源:企业宣传画册。航拍图为氛围示意图。
四类产线分工明确:瓶体成型、高温烧结、多色装饰、精密印刷,全流程自有产线完成。
1条
晶质料 / 高白料瓶体成型,1400℃ 熔制,全电脑自动控温。
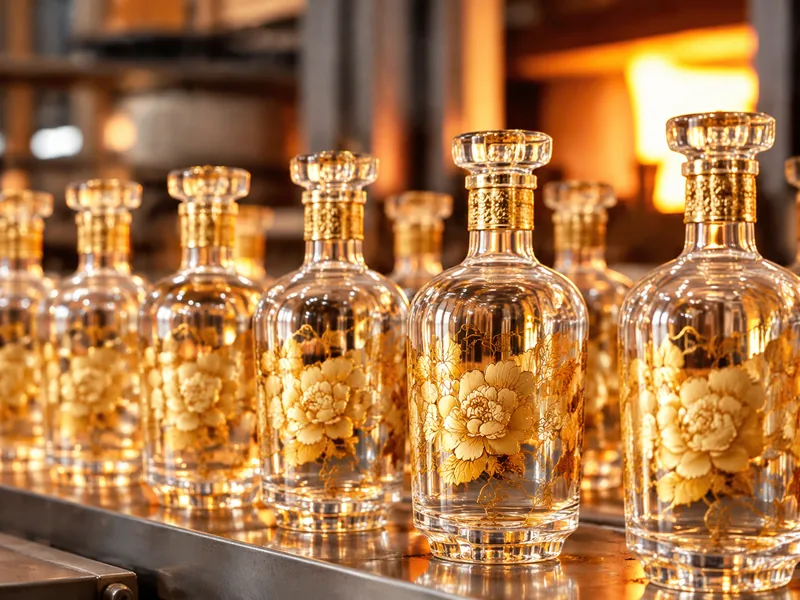 4条
花纸高温烧结,图案耐磨耐候、经久不掉色。
 3条
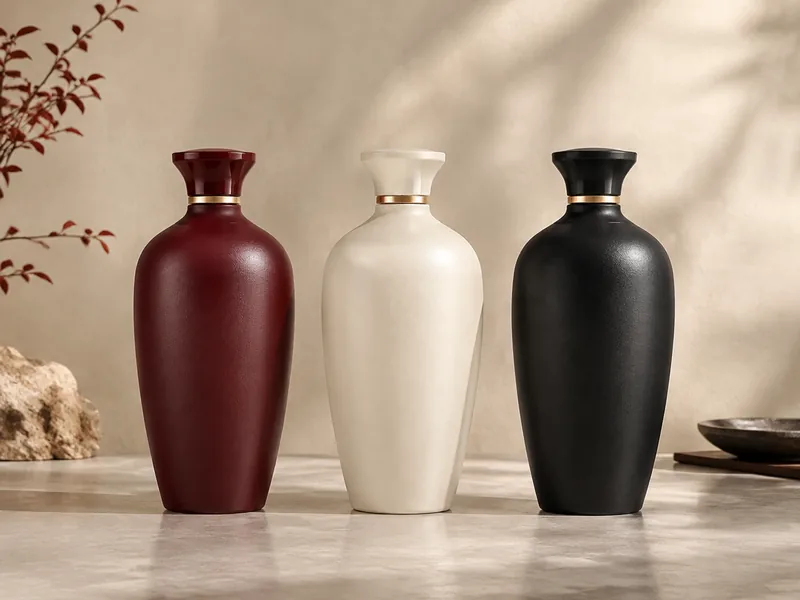
多色釉面,哑光 / 亮光可选,配合蒙砂工艺。
 3条
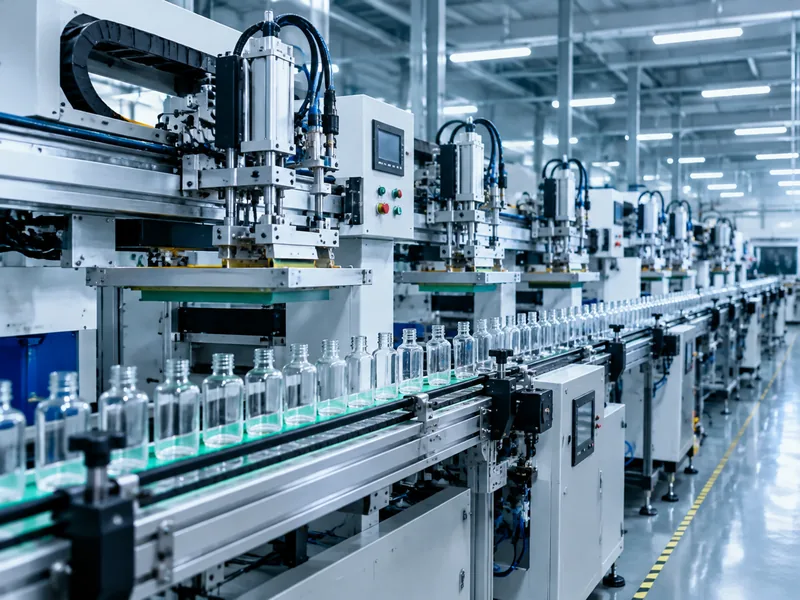
商标与图案精密丝印,套色定位准确、墨层均匀。
数据来源:企业宣传画册(产能与产线数据为宣传册口径,非工商登记事项)。
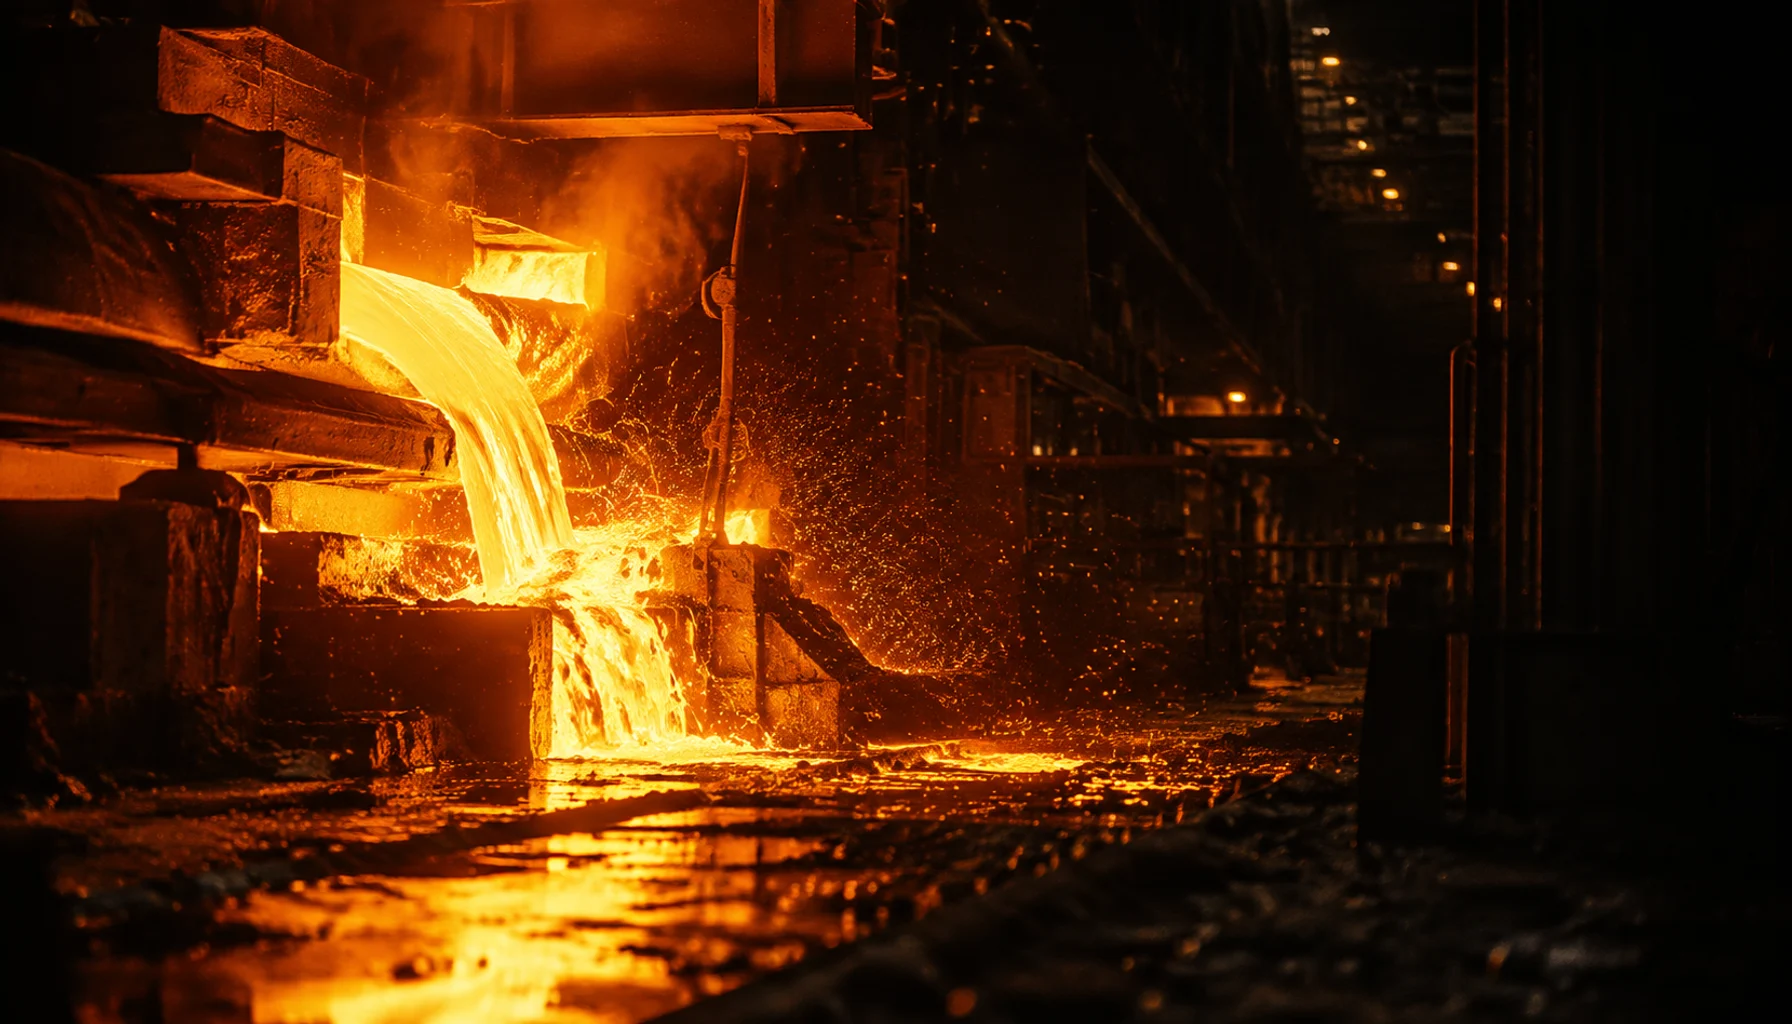
石英砂、纯碱等原料按晶质料 / 高白料两条配方体系分区投料,经 1400℃ 以上高温熔制成均匀玻璃液。窑炉温度由自动控制系统实时监控——温度波动直接决定瓶身白度与厚度均匀性。
关联专利:高强度窑炉温度调整装置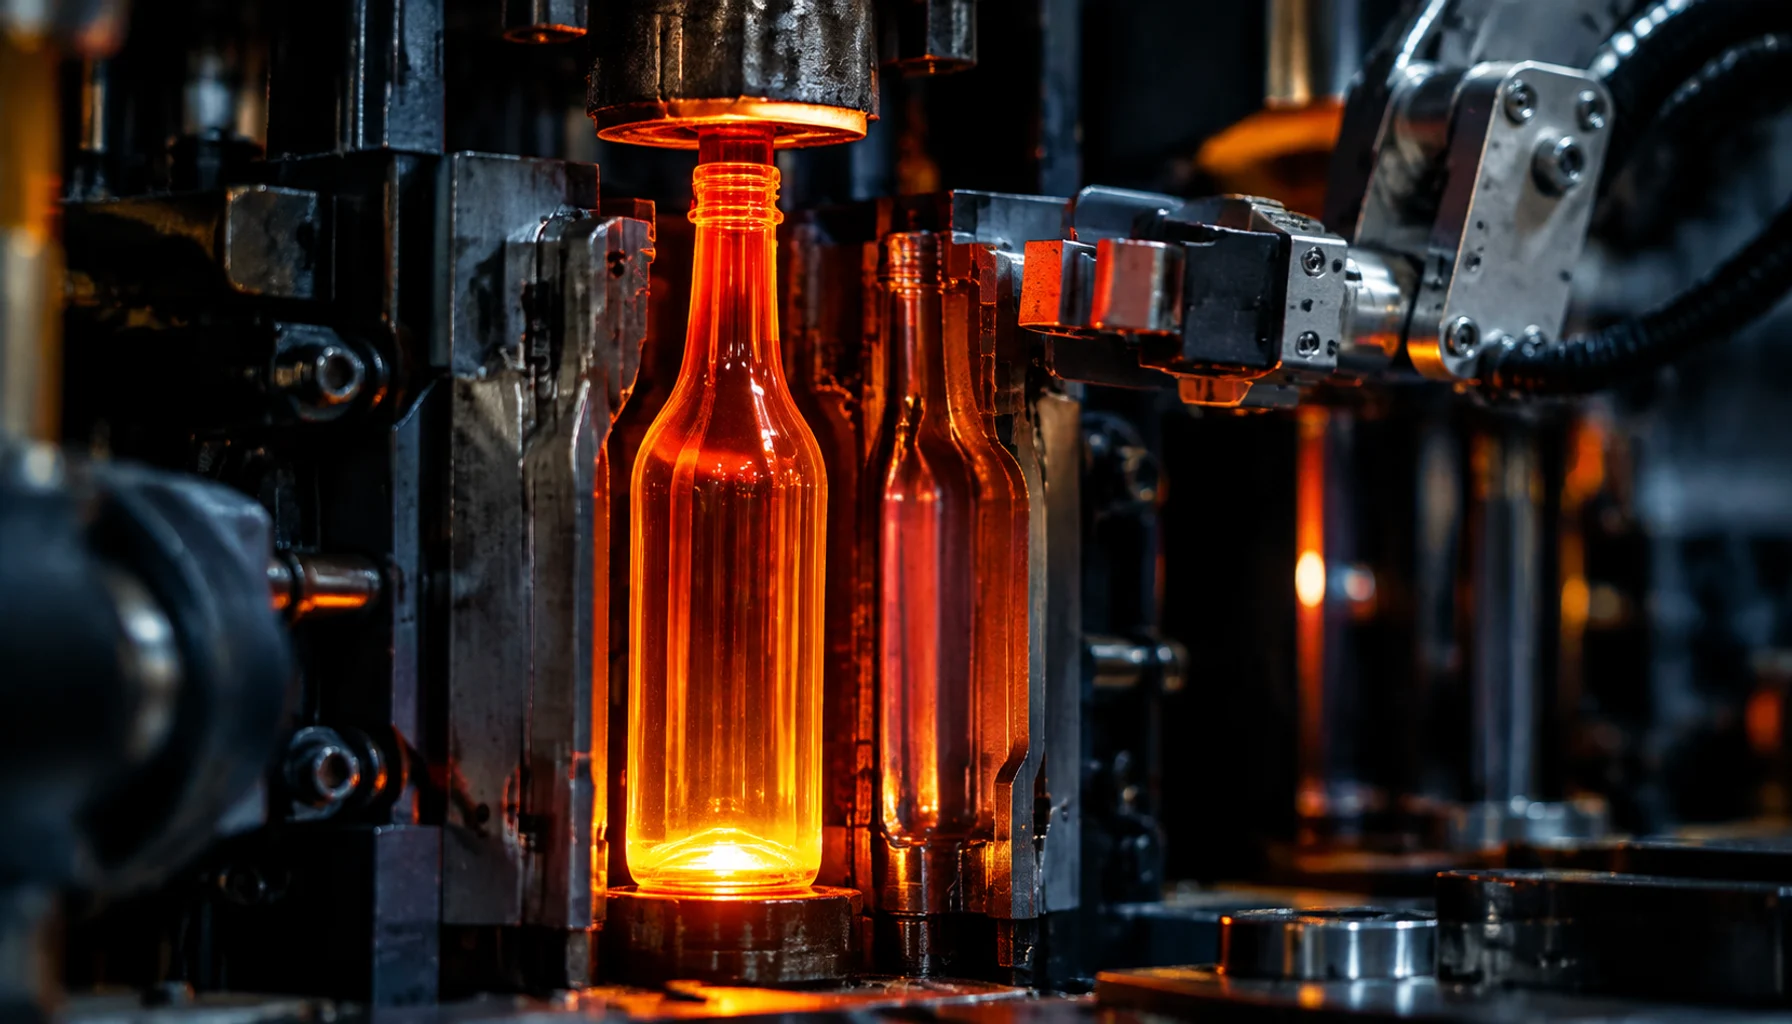
玻璃液经供料机剪料进入制瓶机模腔,吹-吹法或压-吹法成型。「加工数量可调整的制瓶机」「可自动排列酒瓶的制瓶机」(专利)支持模具快速更换与成品自动排列,自动推瓶机(专利)完成瓶体转运——一只 500ml 瓶从落料到出模仅需数十秒。
关联专利:制瓶机系列 · 自动推瓶机 · 酒瓶加工成型装置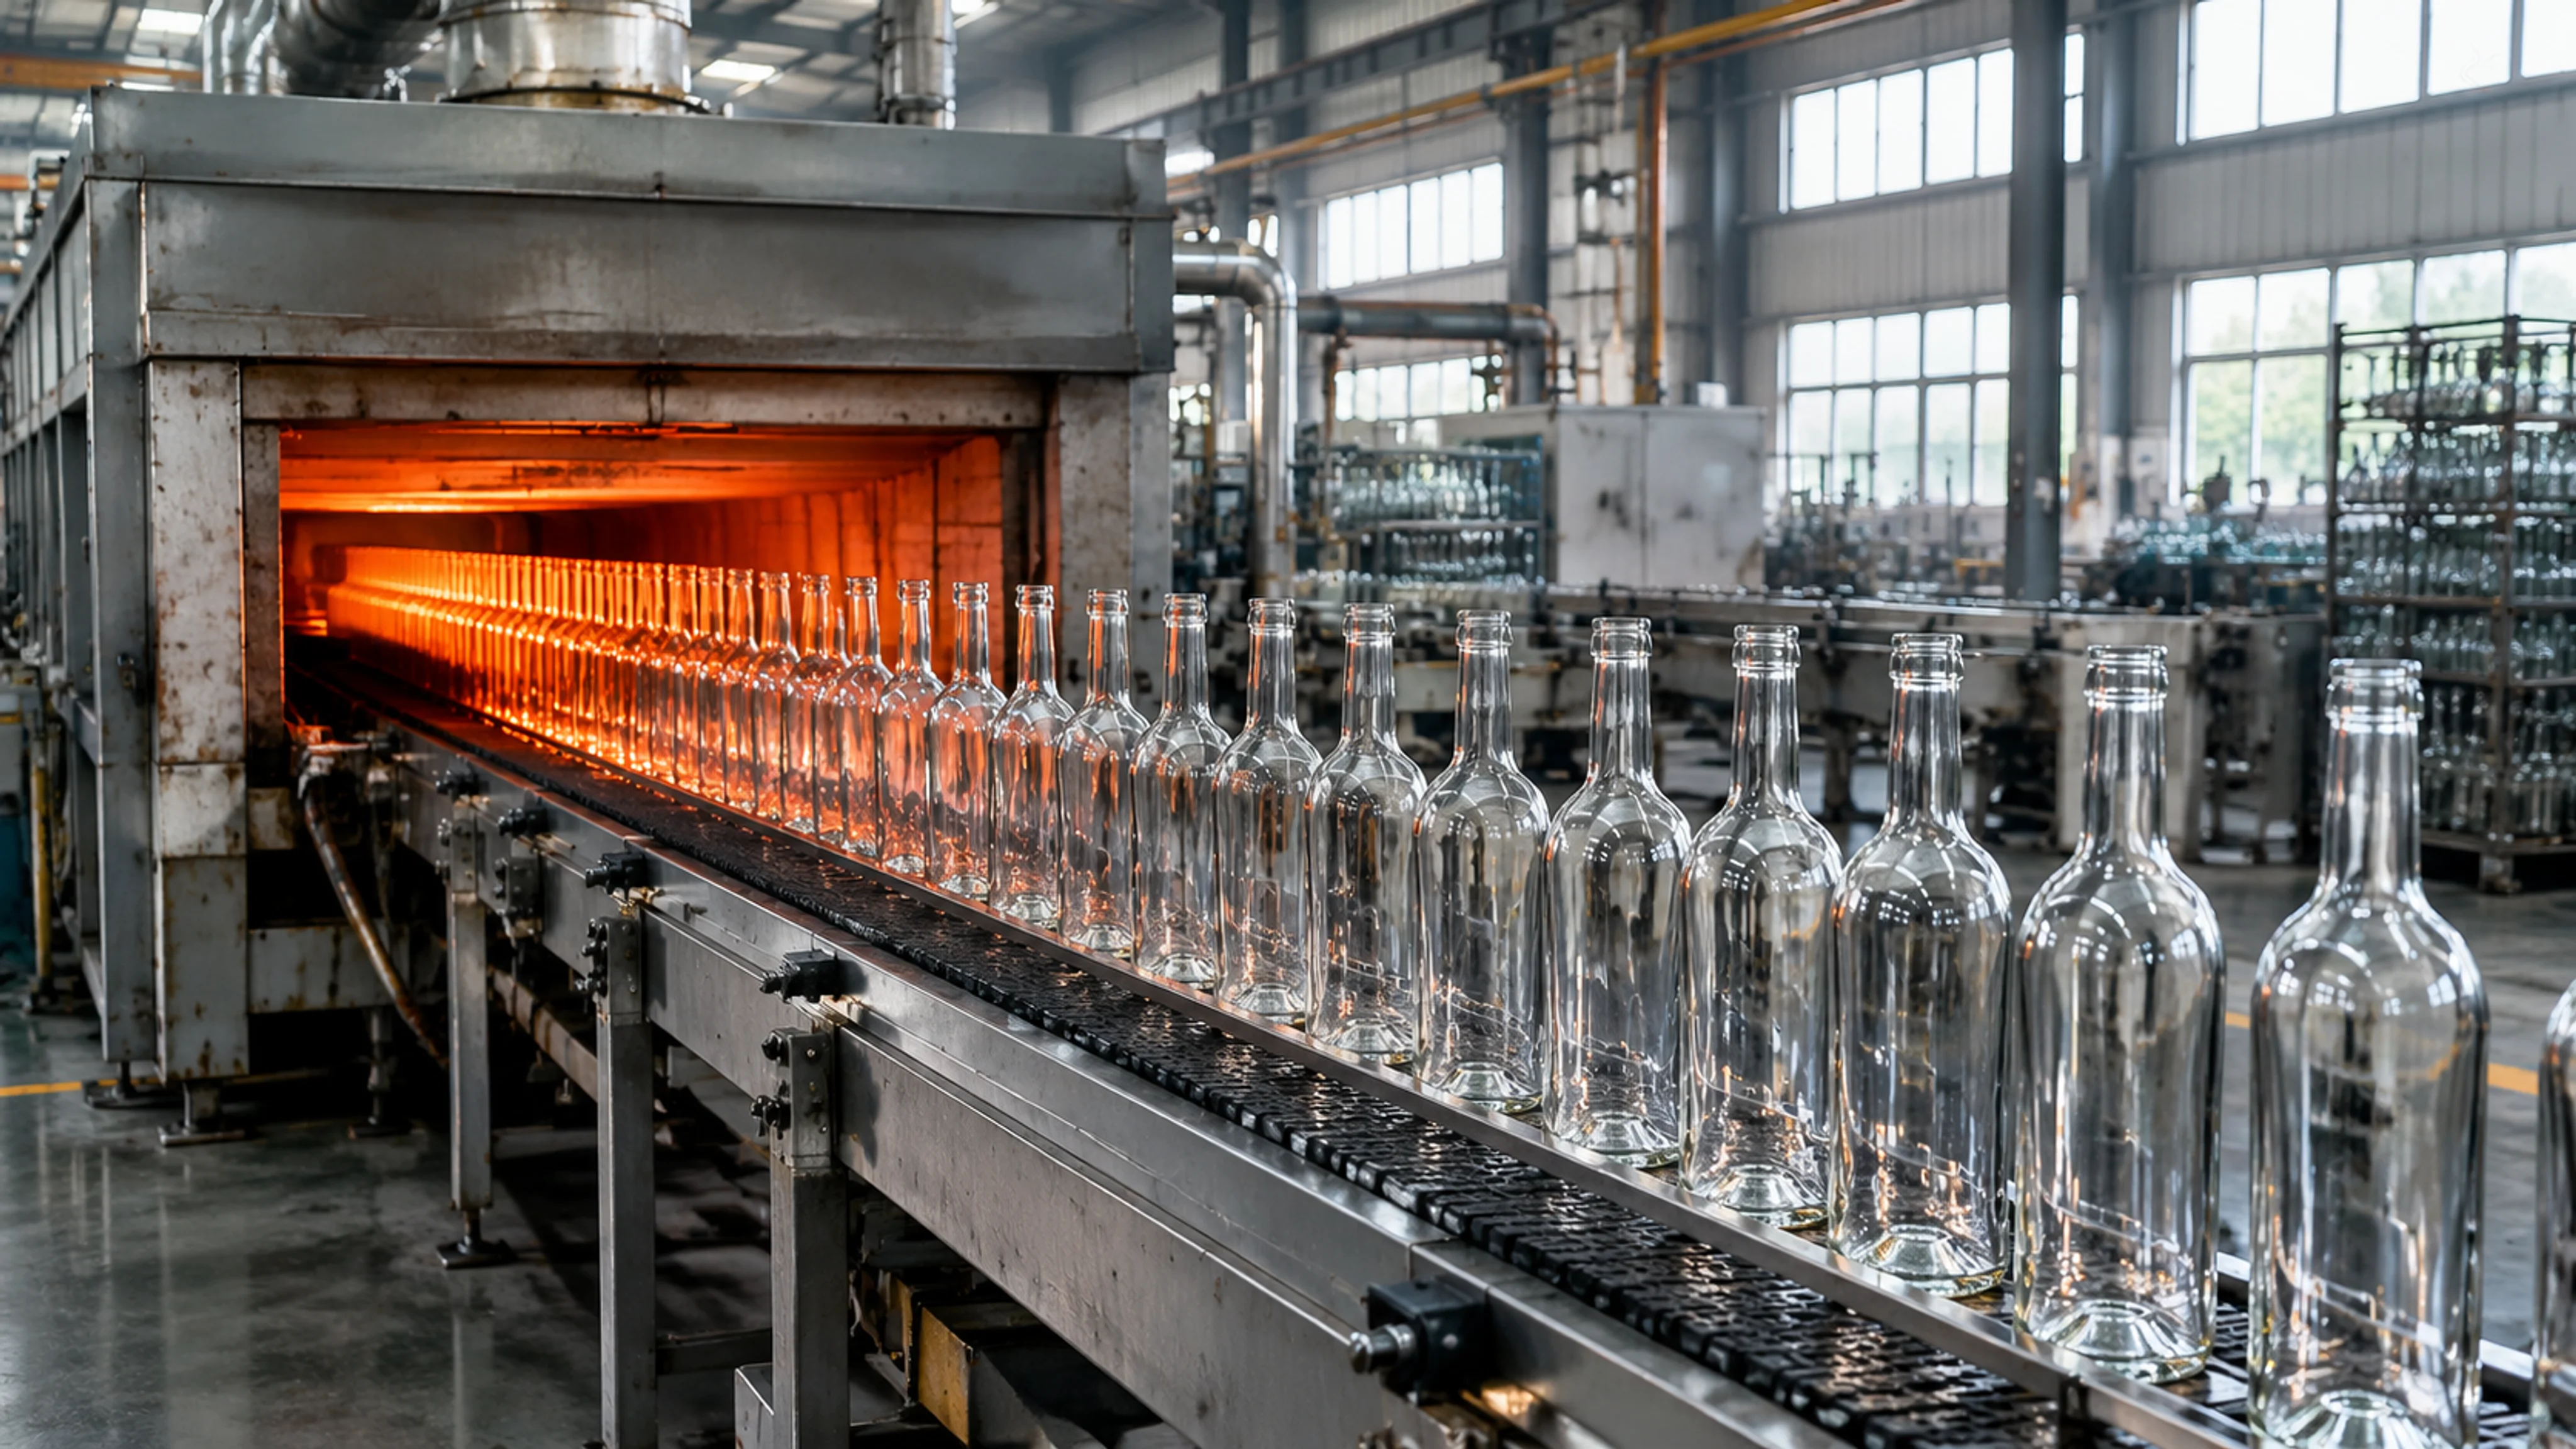
刚成型的瓶体内外温差高达数百度,直接冷却会炸裂。瓶体进入隧道式退火炉按设定曲线缓冷数十分钟,彻底消除内应力——出厂标准为瓶底真实应力 ≤4 级,公司实测 2 级(2026 年 2 月批次检验报告),远优于标准要求。
检验依据:GB/T 4548 · 内应力实测数据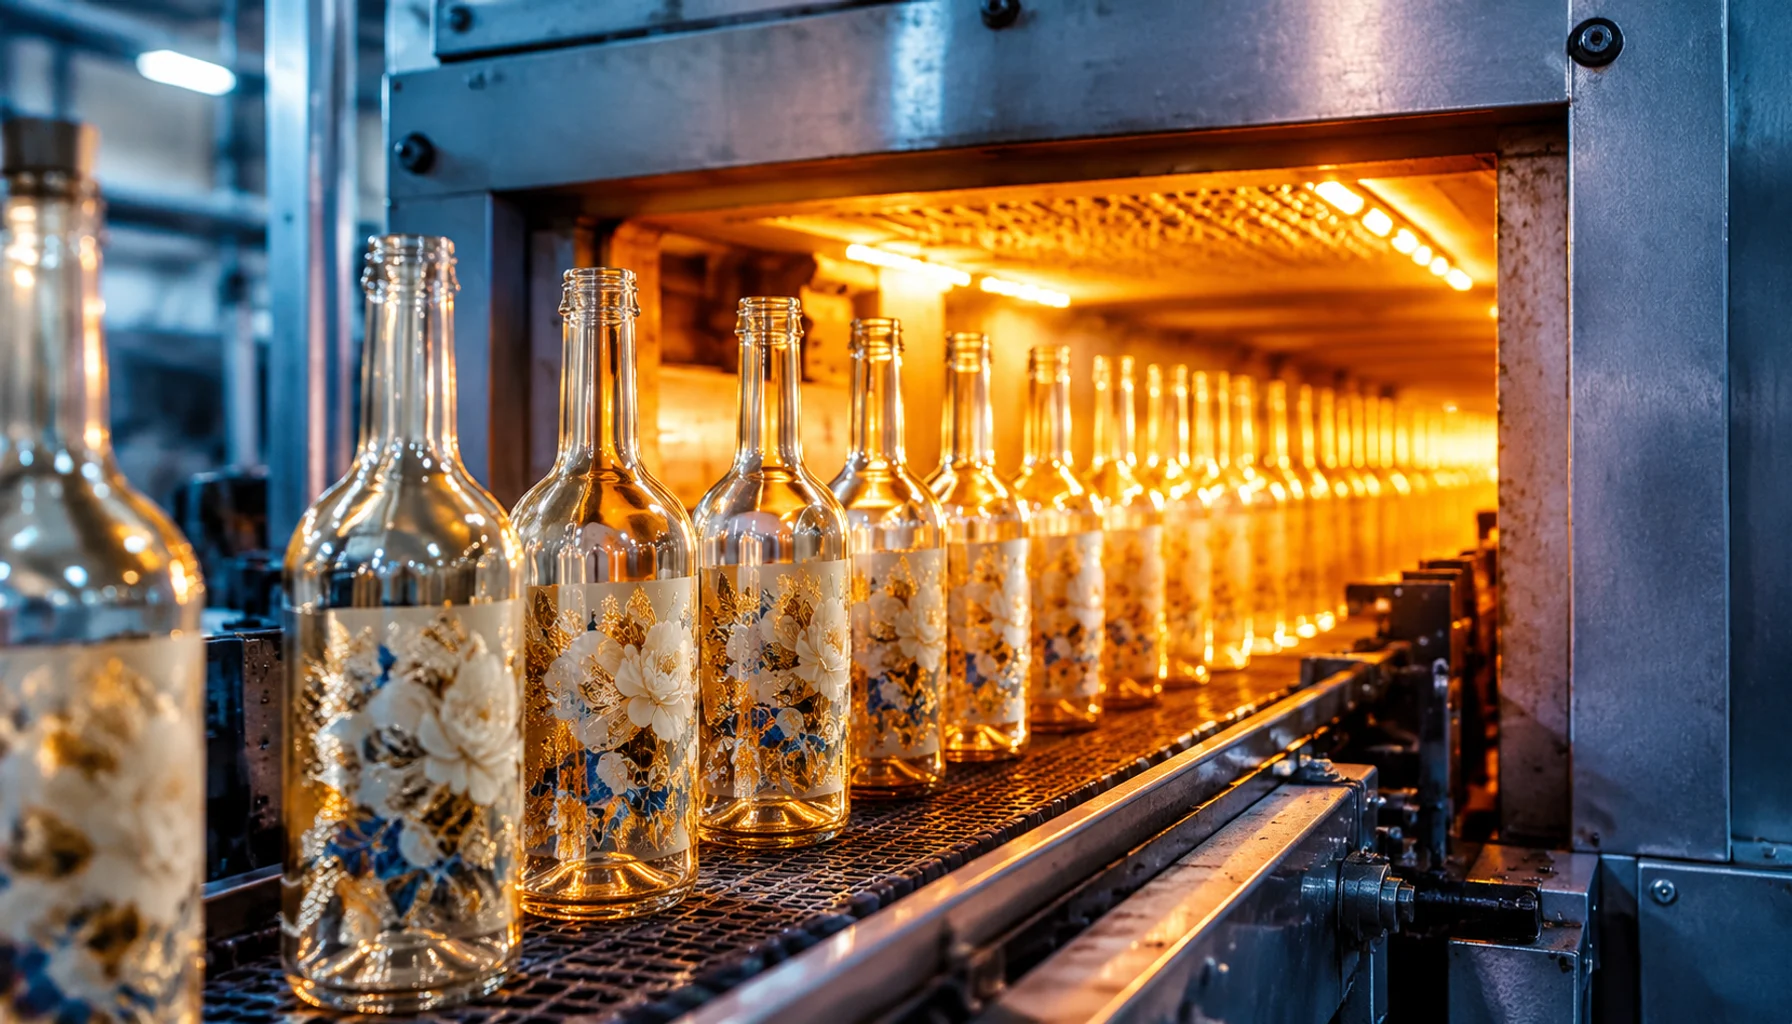
4 条烤花线完成花纸高温烧结,3 条喷釉线配合蒙砂、丝印工艺实现多种表面装饰效果;防止破损的洗瓶机与干燥除尘装置(专利)完成出厂前清洁。最后按双国标全项检验,全部合格方可入库发货。
关联专利:烤花自动贴膜装置 · 洗瓶机 · 干燥除尘装置公司严格执行上述两项国家标准,由内江市检验检测中心(MA 资质机构)对每一批次产品进行全项委托检验:抗热震性、抗冲击性、内表面耐水性、内应力、铅镉迁移量。2026 年两个批次连续验证,所检项目全部合格,铅、镉迁移量均未检出。
检测机构:内江市检验检测中心 · 查看报告扫描原件 →
样品:500mL 高白料玻璃白酒瓶(合格品,20 只),样品状态未见异常。
| 检验项目 | 技术要求 | 2026年2月批次 | 2026年8月批次 | 判定 |
|---|---|---|---|---|
| 抗热震性 | 温差≥35℃不破裂 | 35℃温差,均未破裂 | 35℃温差,均未破裂 | 合格 |
| 抗冲击性 | ≥0.2 J | 0.2 J 未破裂 | 0.2 J 未破裂 | 合格 |
| 内表面耐水性 | HC3 级(盐酸消耗量≤2.9mL) | GB/T 4548-HC3 级(1.4mL) | GB/T 4548-HC3 级(1.4mL) | 合格 |
| 内应力 | 瓶底真实应力≤4 级 | 2 级 | 2~3 级 | 合格 |
| 铅(Pb)迁移量 | ≤1.5 mg/L | 未检出(定量限 0.2) | 未检出(定量限 0.2) | 合格 |
| 镉(Cd)迁移量 | ≤0.5 mg/L | 未检出(定量限 0.02) | 未检出(定量限 0.02) | 合格 |
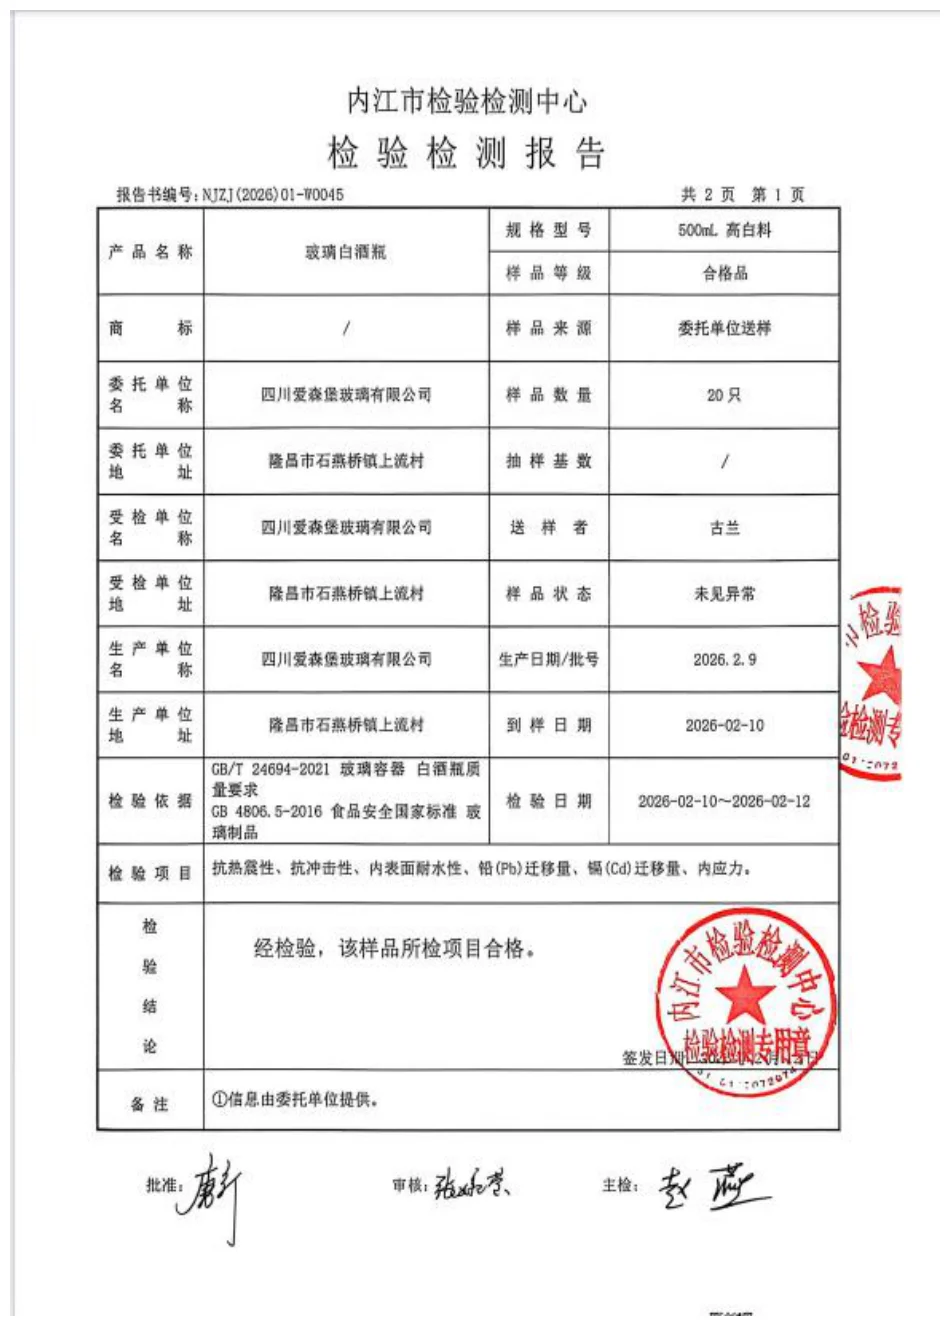 2月批次报告 · 第1页(NJZJ(2026)01-W0045)
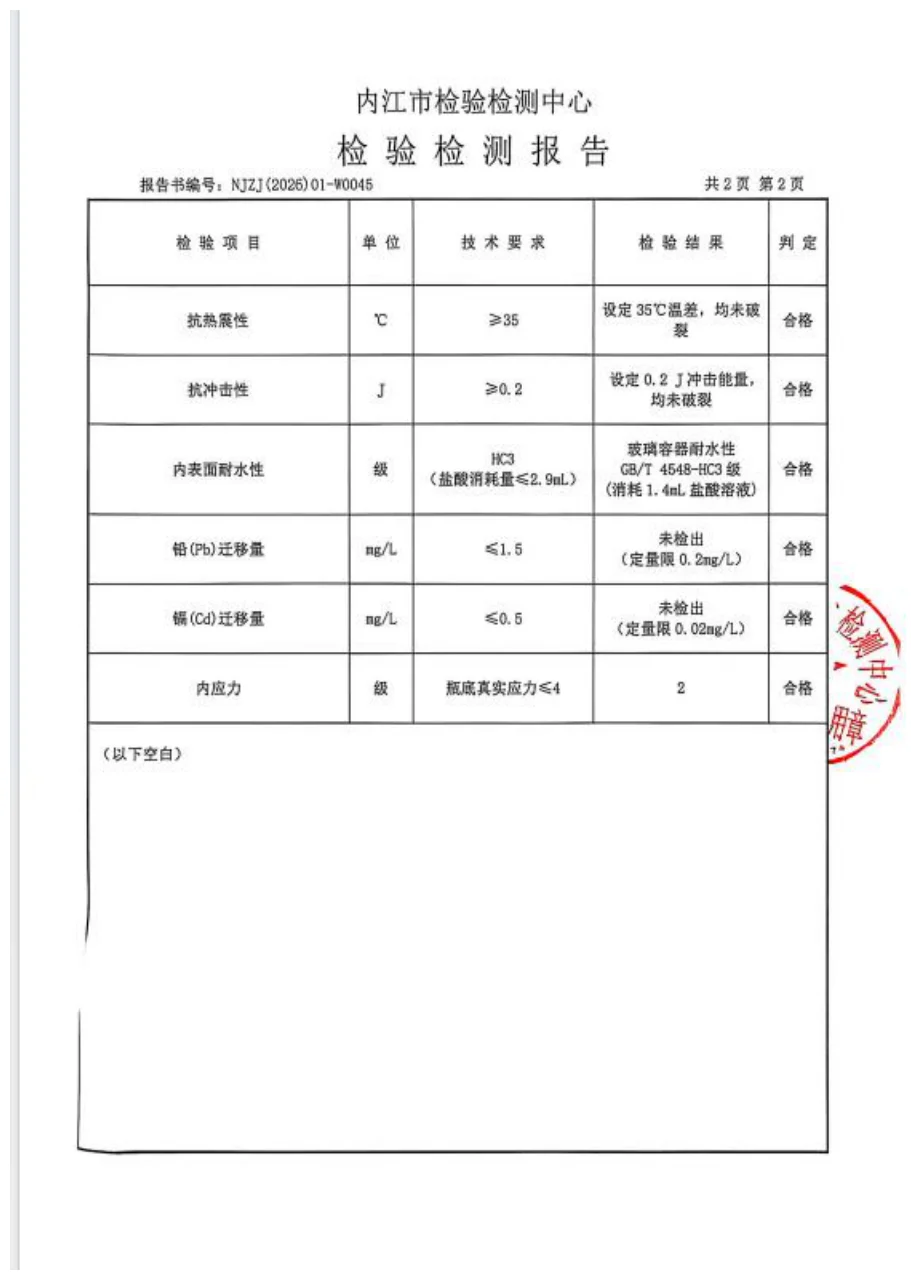 2月批次报告 · 第2页(检验结果)
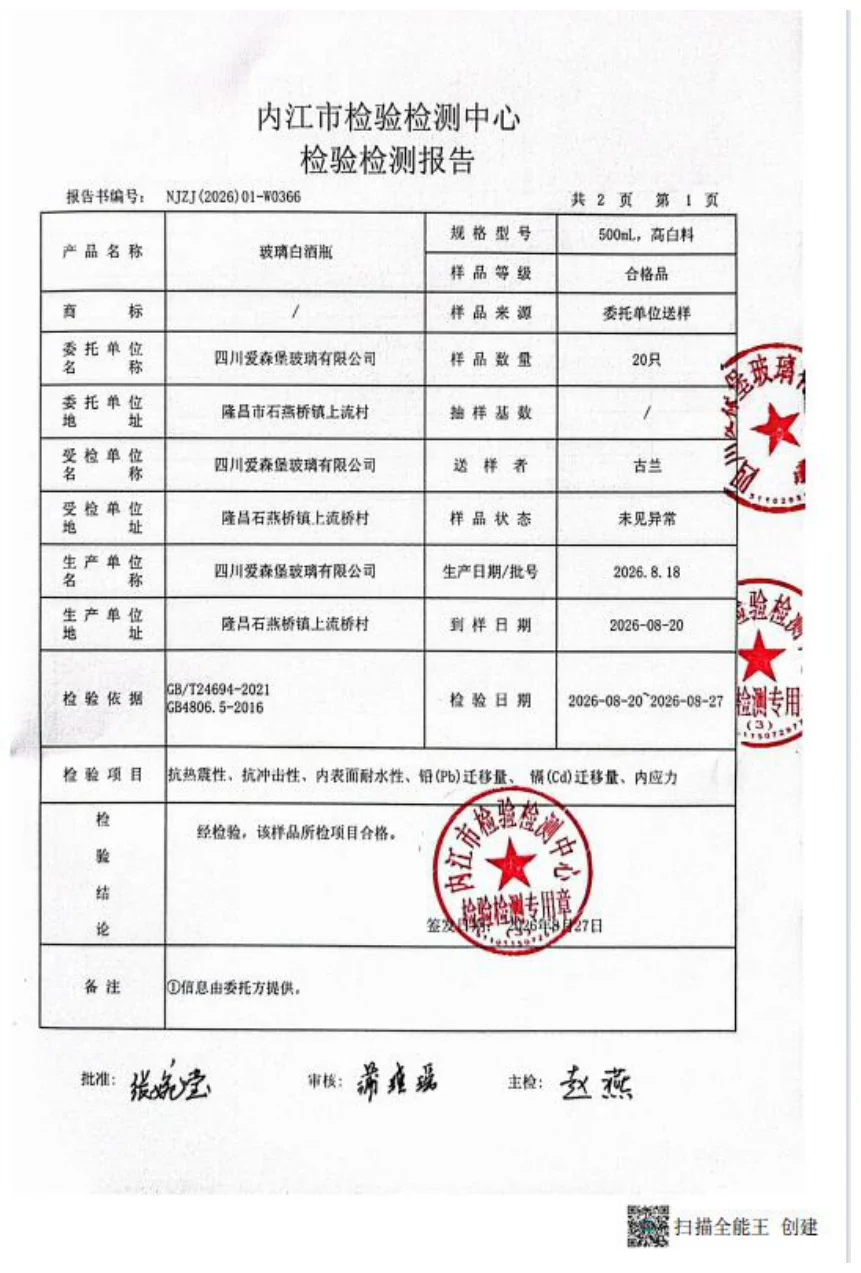 8月批次报告 · 第1页(NJZJ(2026)01-W0366)
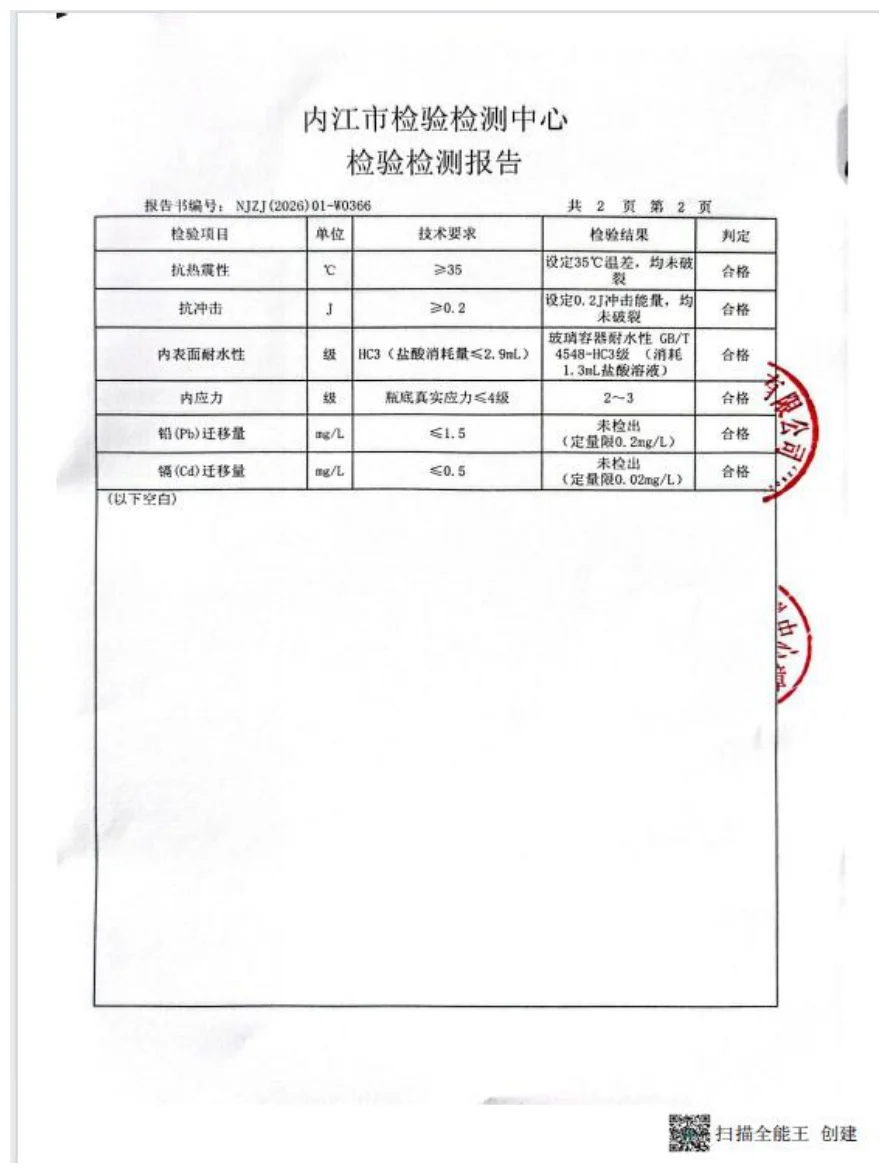 8月批次报告 · 第2页(检验结果)
报告来源:内江市检验检测中心(MA 资质机构),检验类别为委托检验,点击报告图可查看扫描原件。检验结论:所检项目全部合格。
六条工艺路线的简短说明,每一条都配有真实客户定制案例——能力看得见。
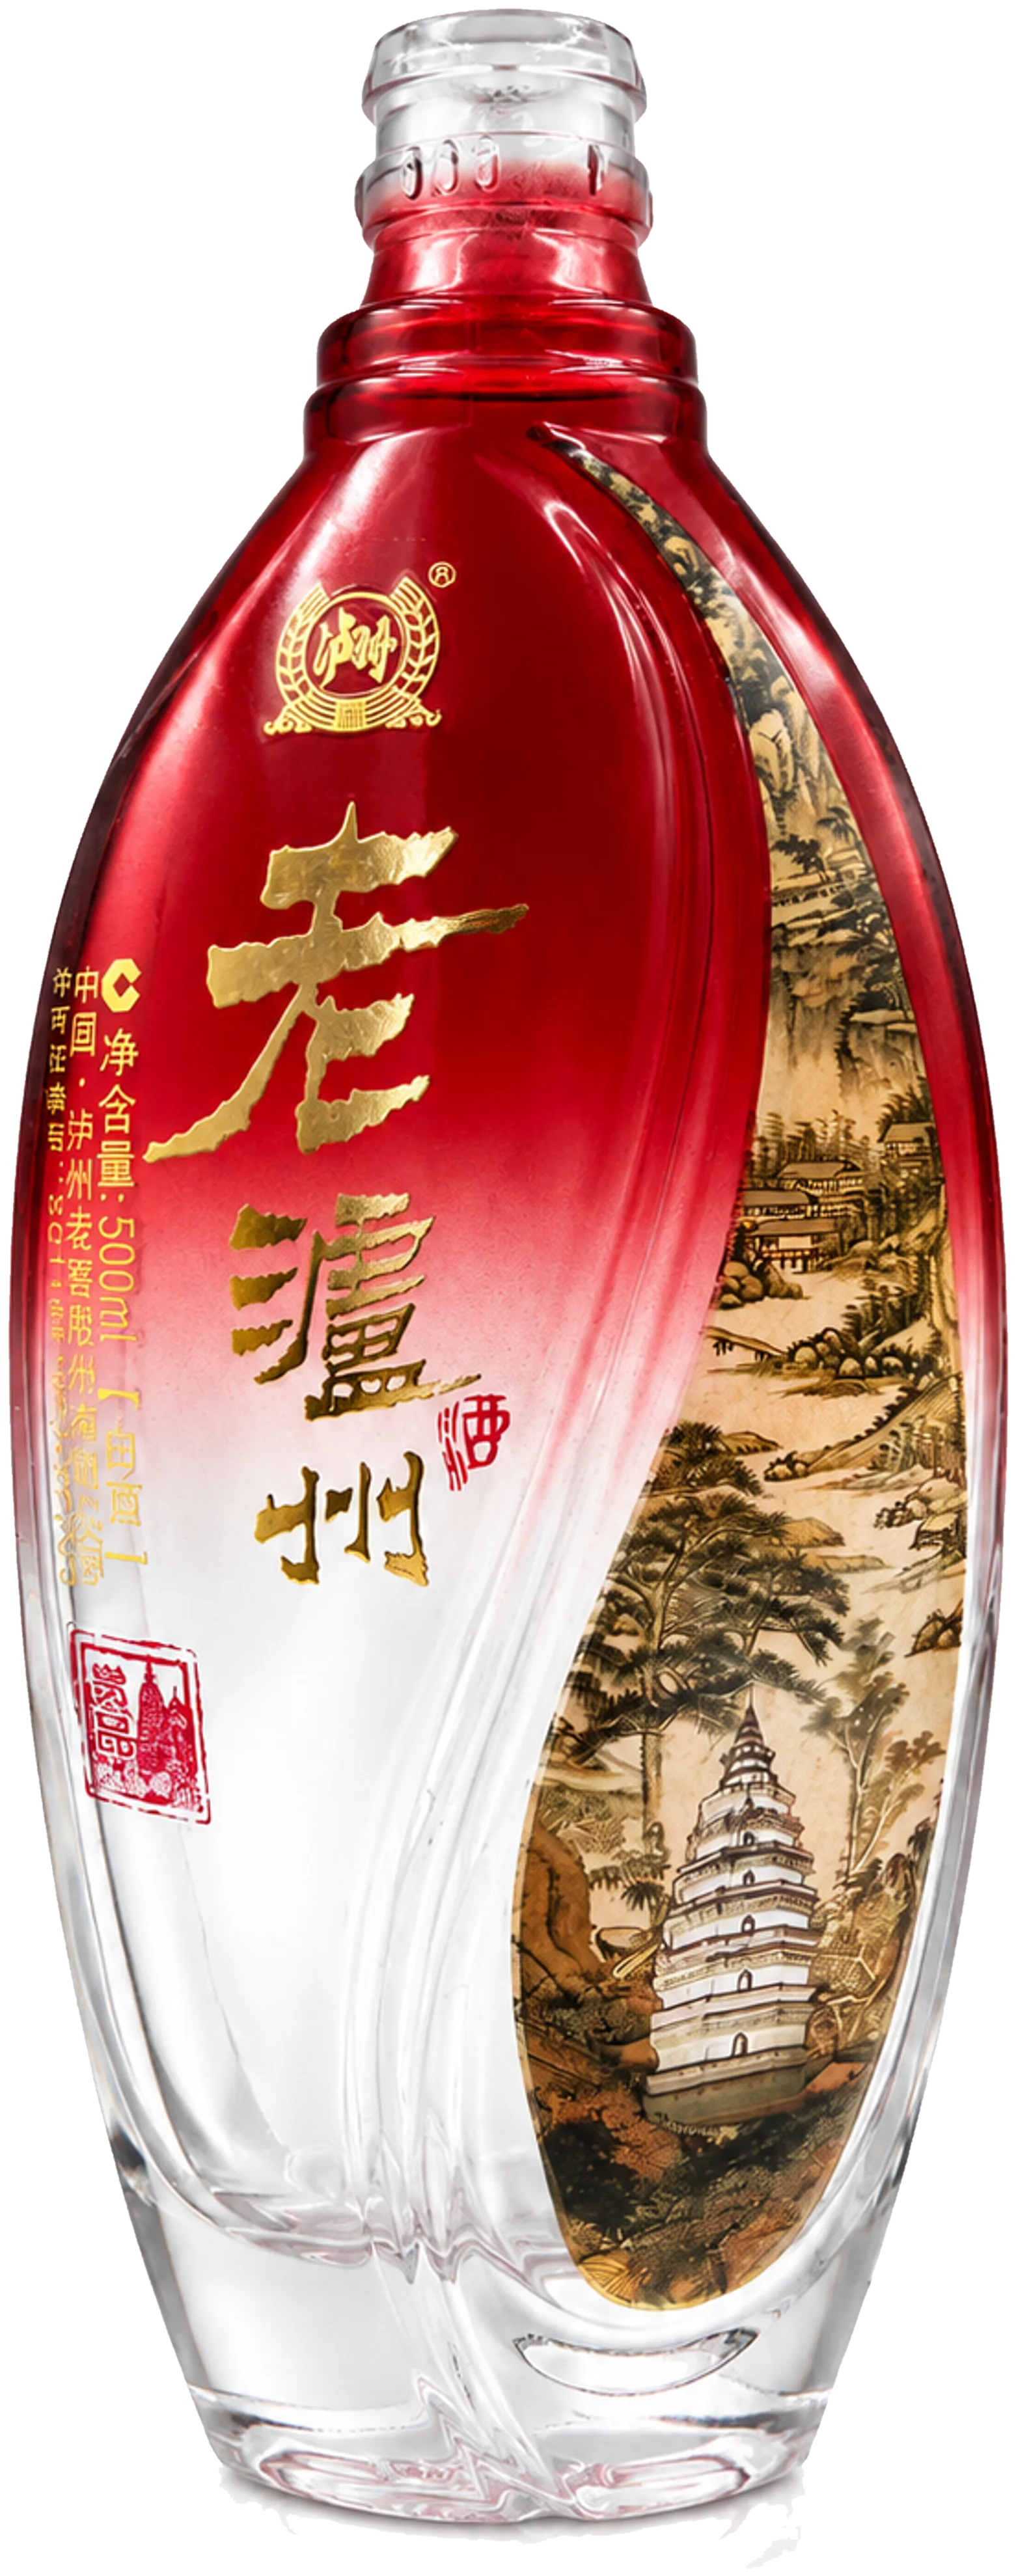
晶质料配方熔制,瓶身通透如水晶、折光率高,敲击声清脆,是中高端产品线的首选材质。
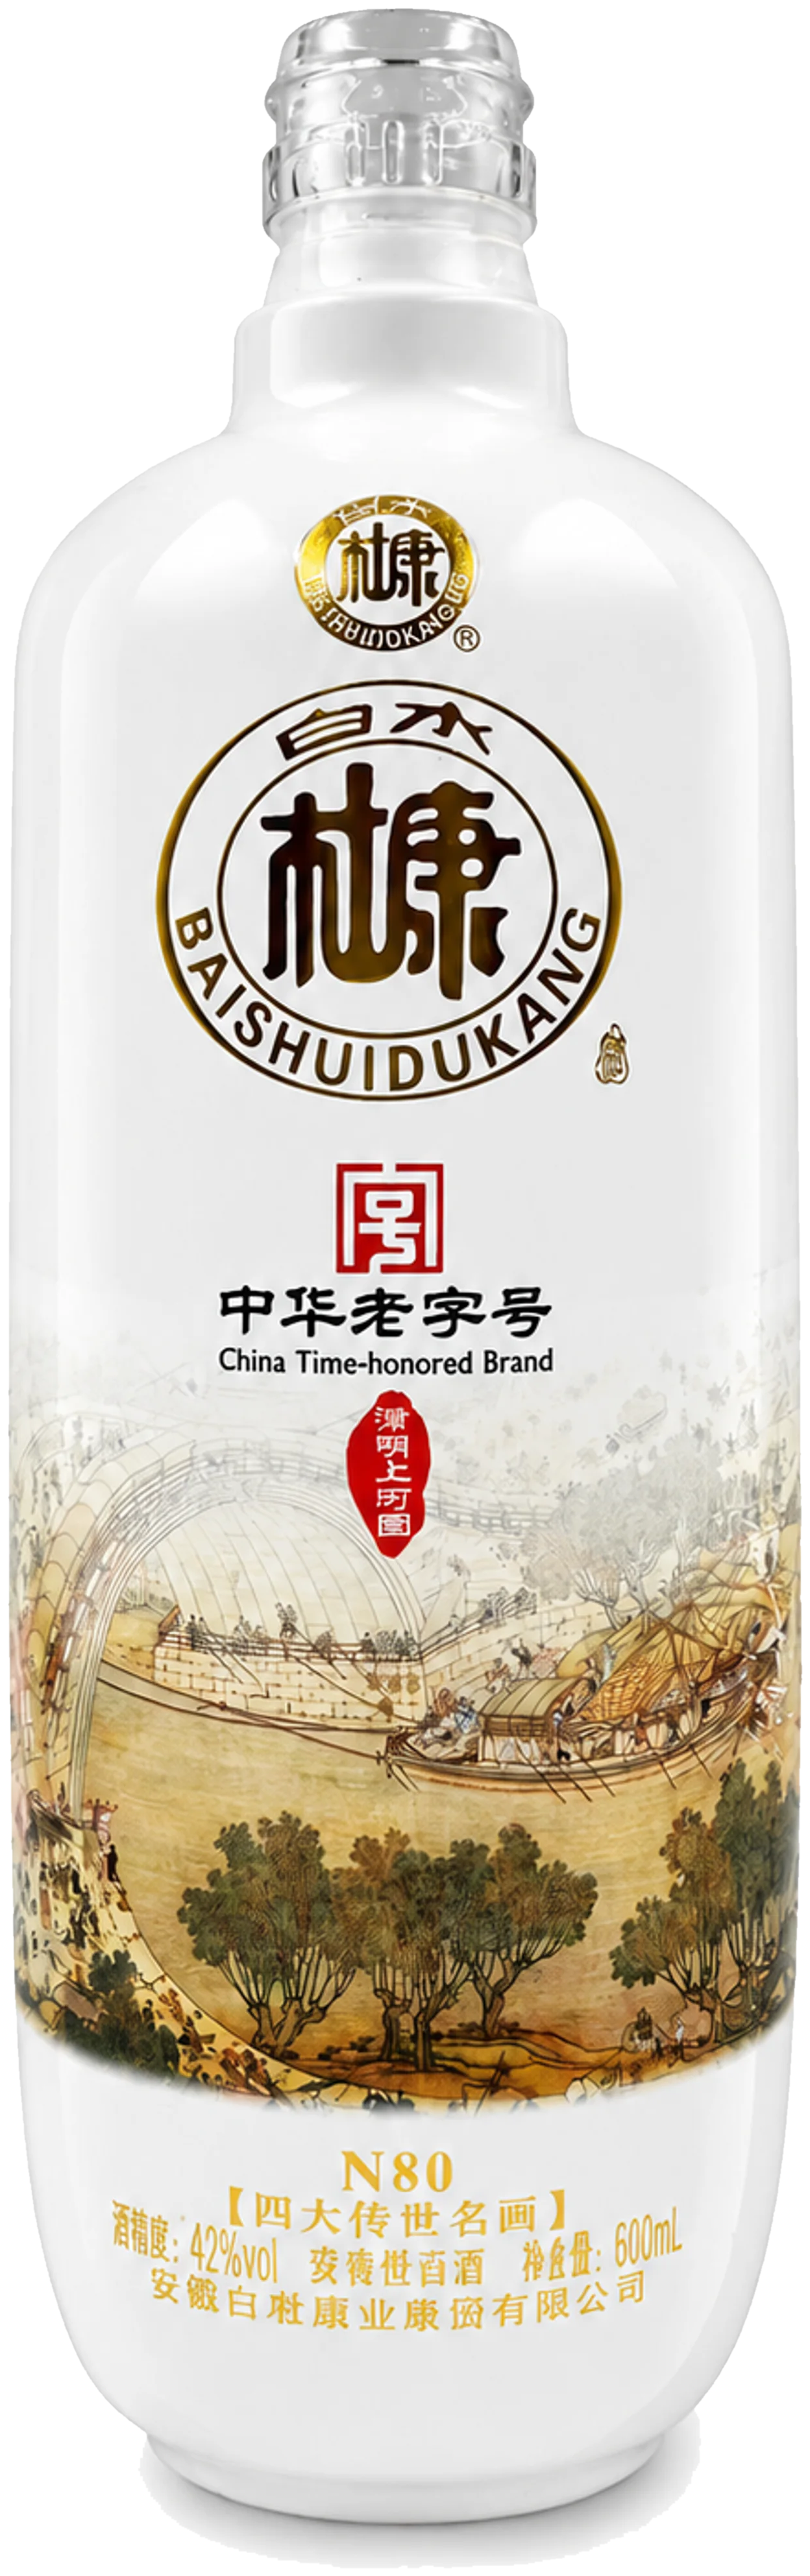
高白料白度稳定、化学性能稳定,适合大批量订单的规模化稳定交付。

3 条喷釉产线,釉面均匀细腻,哑光 / 亮光 / 渐变多色可选,提升货架辨识度。
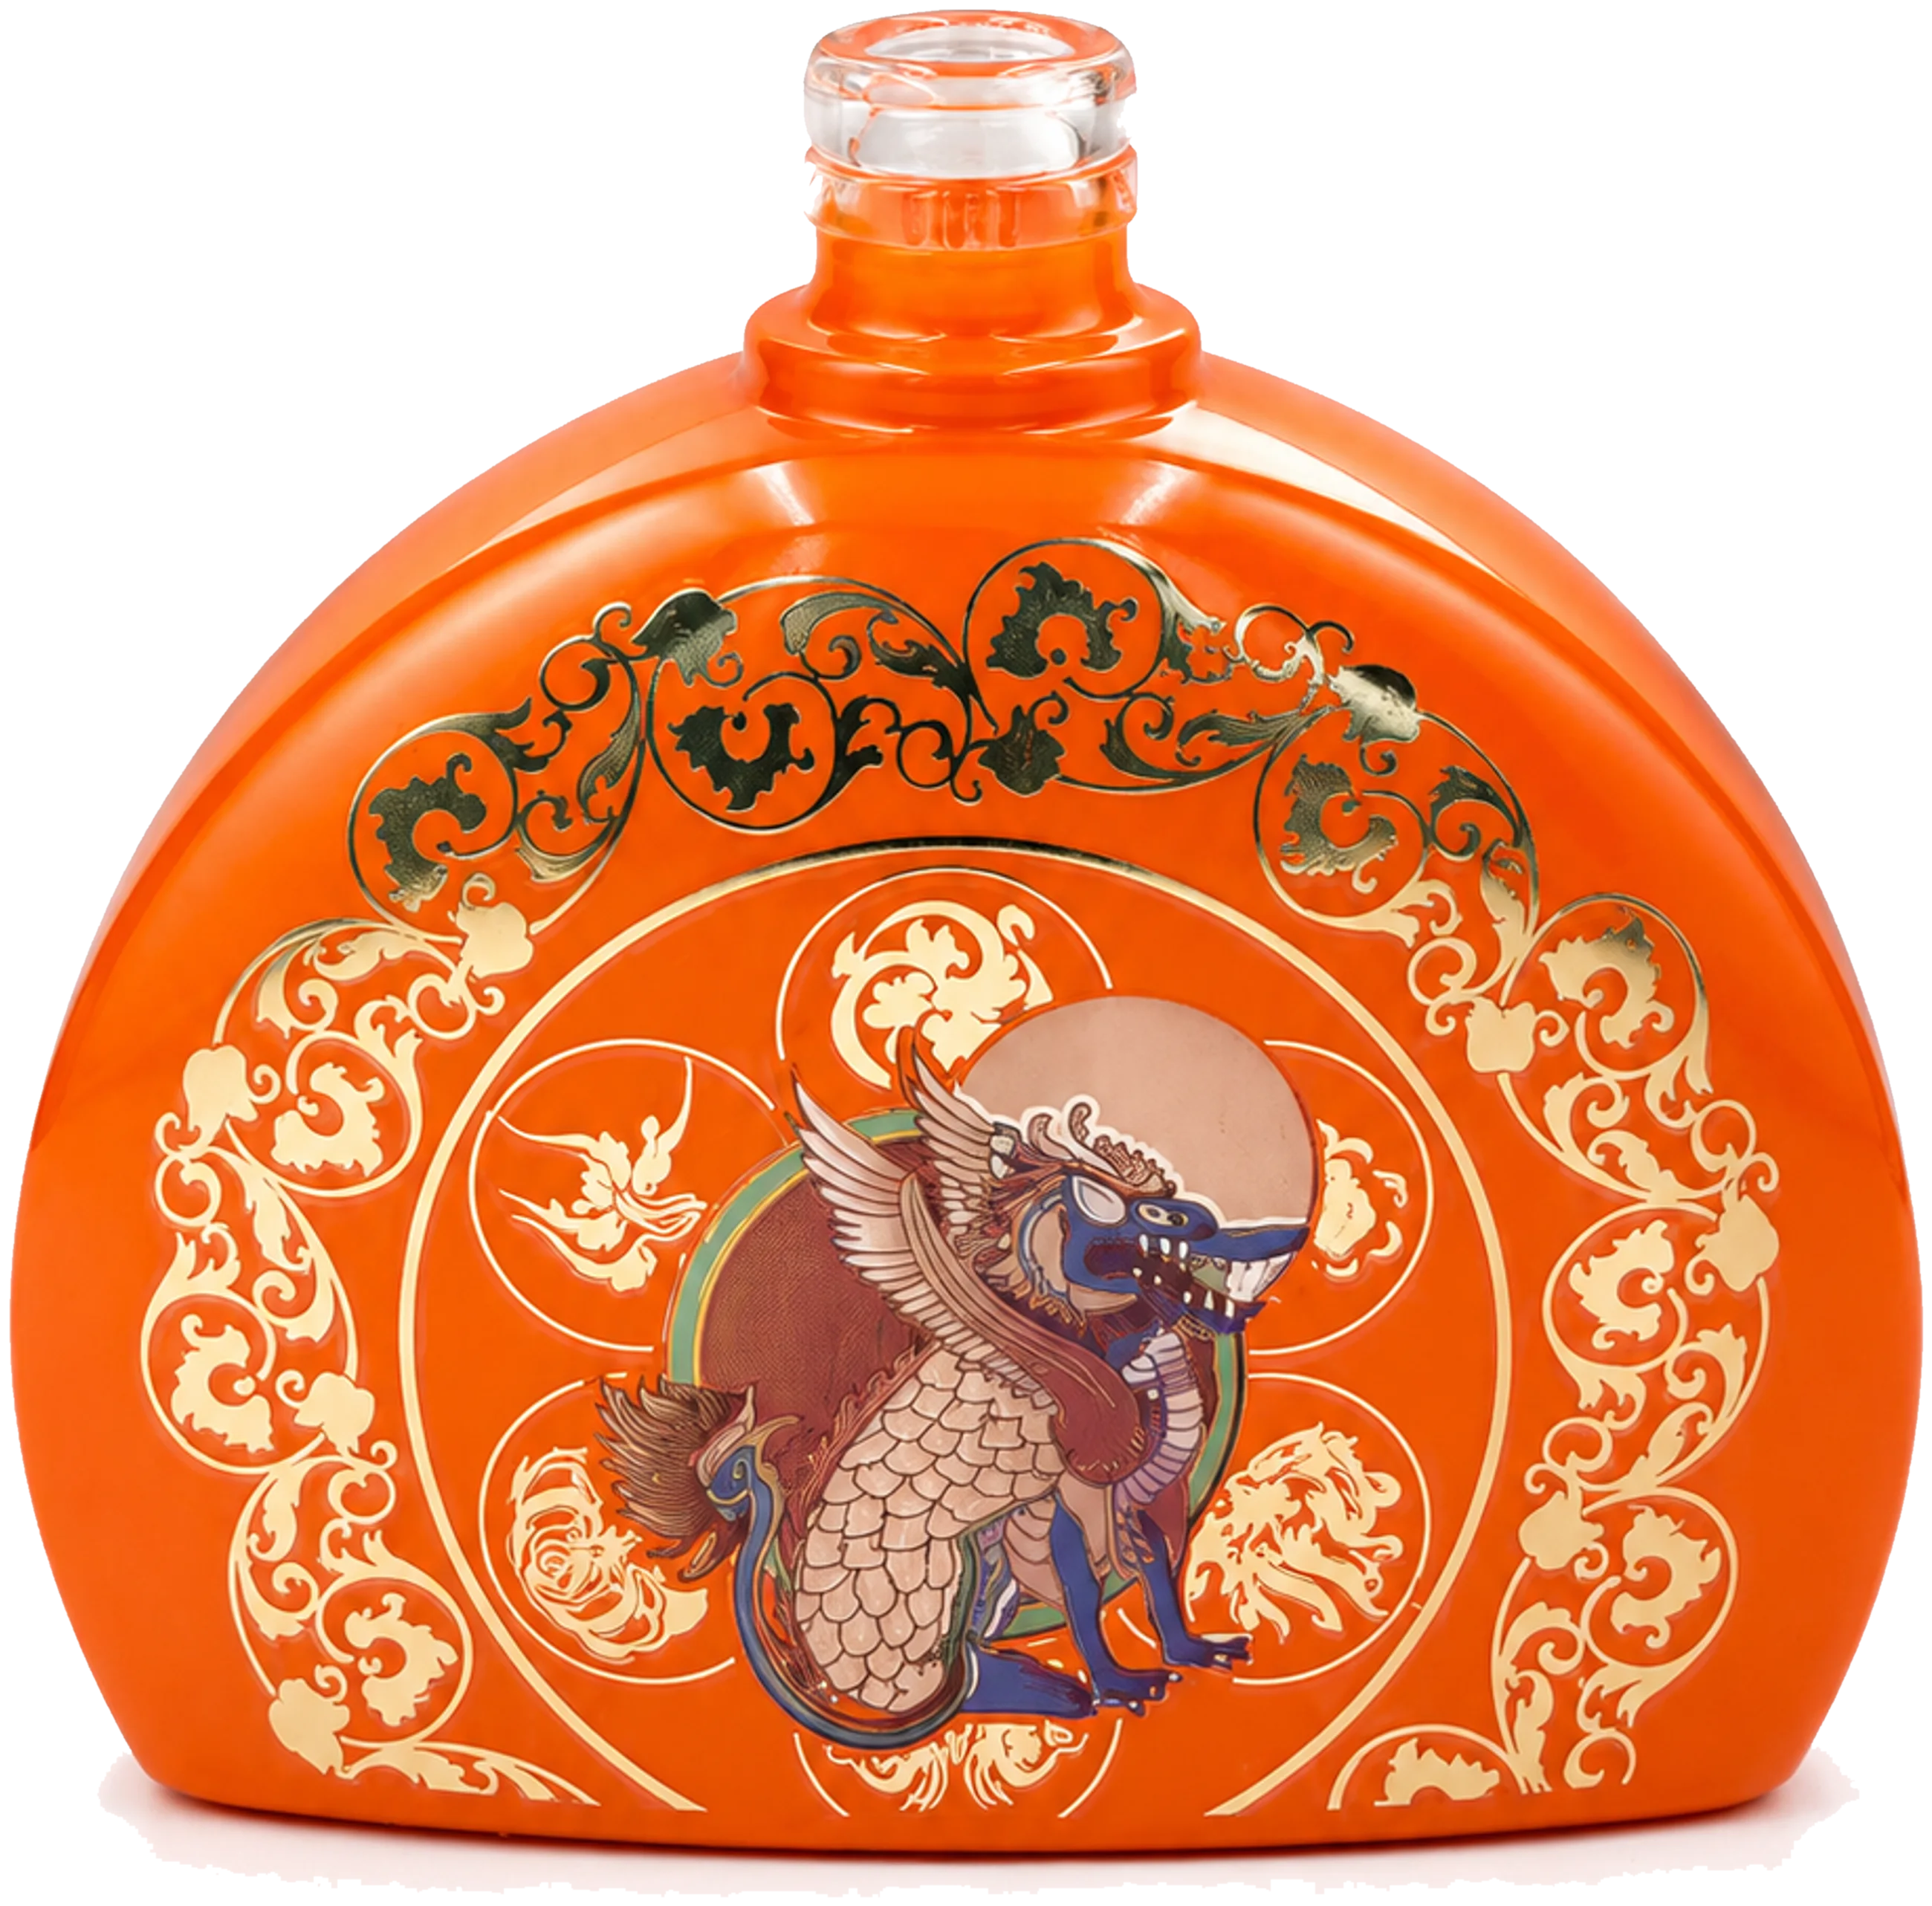
瓶身蒙砂处理手感细腻温润,持握不打滑,视觉柔和高雅,常用于溢价包装。
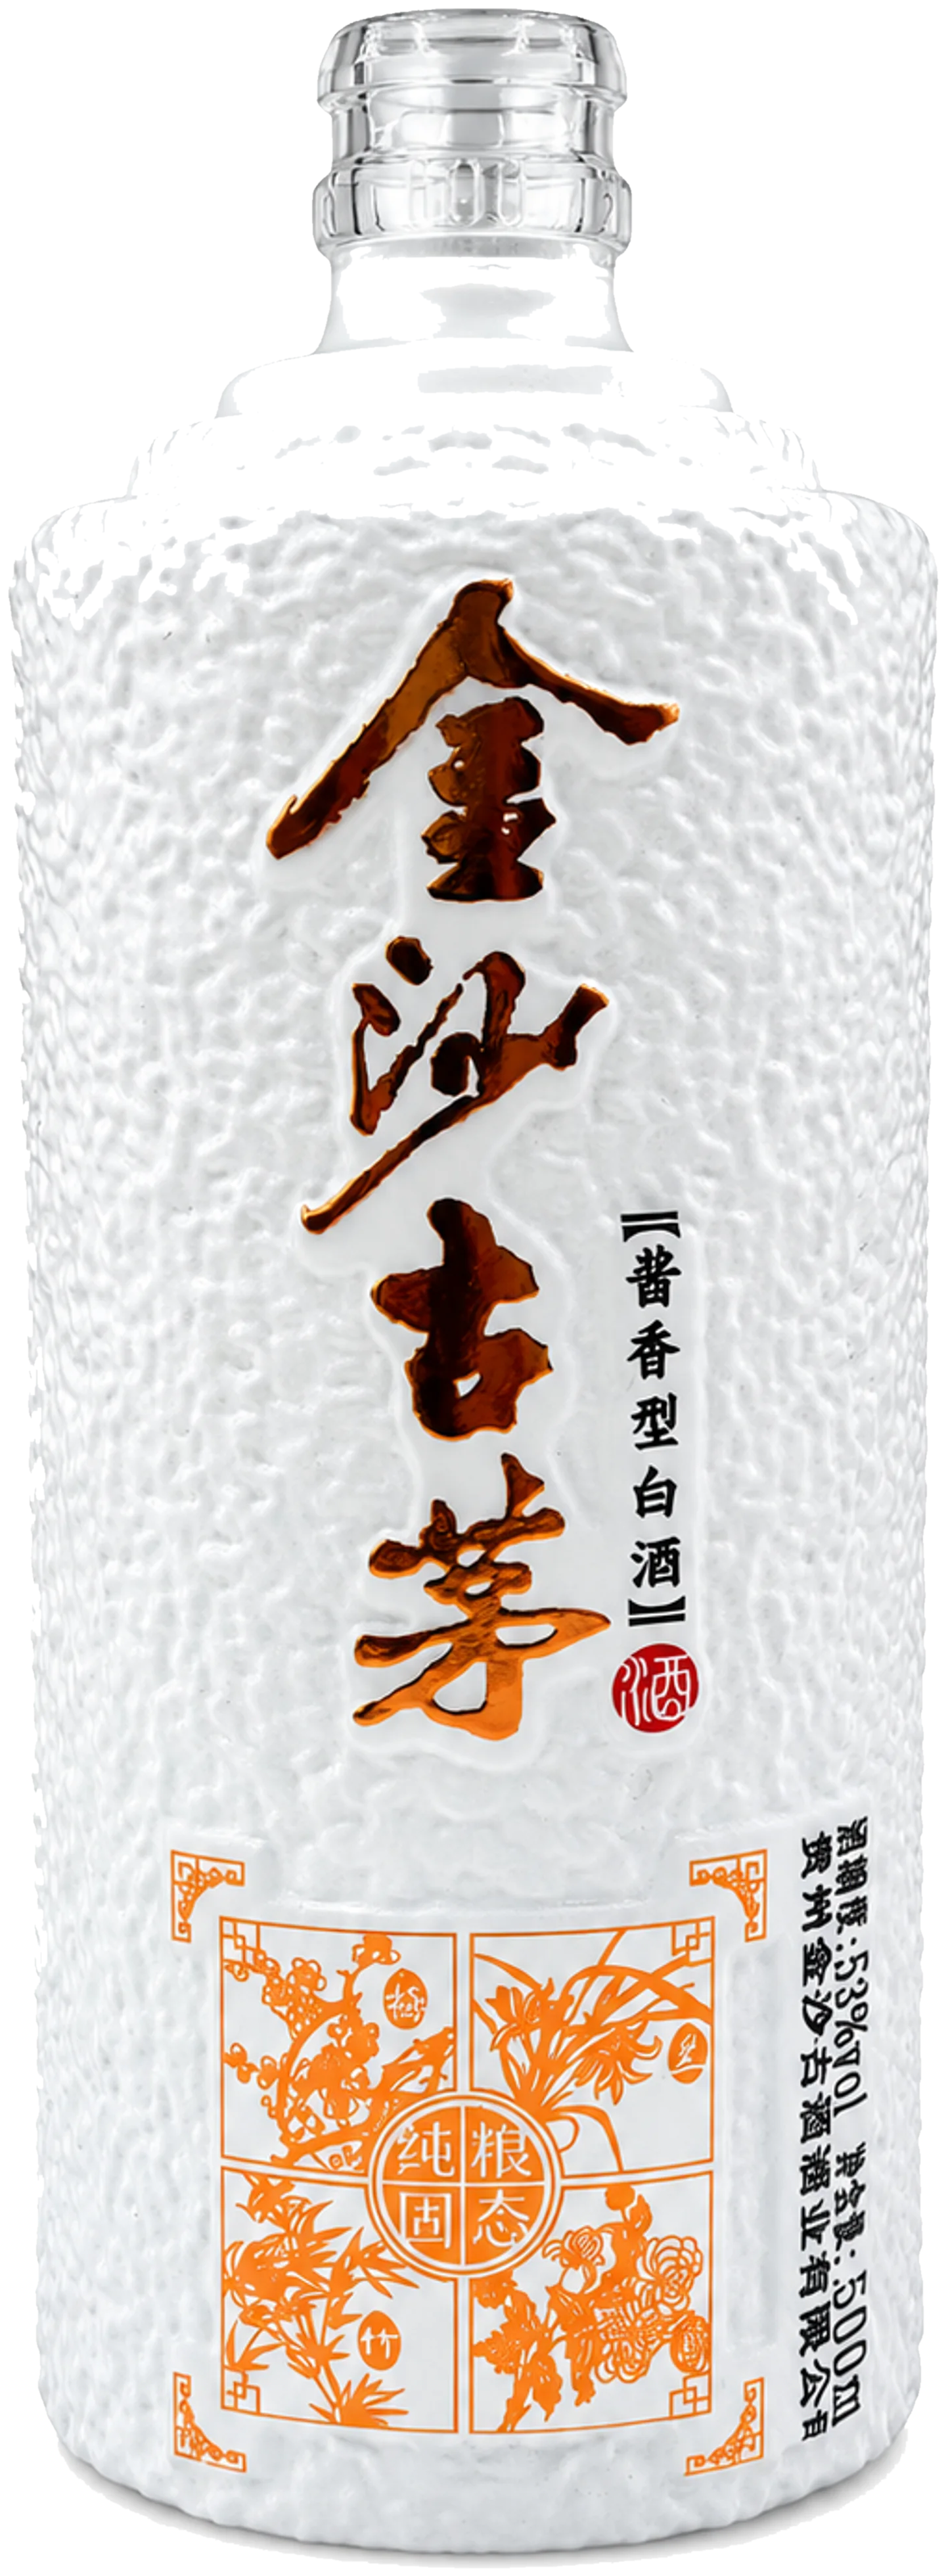
4 条烤花线,花纸经 500-600℃ 烧结融入釉面,图案耐磨经久、色彩饱满。

3 条全自动丝印线,商标与图案套印精准,细节清晰,适合 logo 与文案呈现。